工业废水为什么需要电催化氧化
印染、制药、焦化、化工中间体等行业产生的废水,常含有难以生物降解的有机物,表现为 COD 高、色度深、可生化性差(BOD₅/COD 偏低),单靠生化处理很难稳定达标。电催化氧化利用阳极表面的电子转移和活性氧物种,直接破坏有机物分子结构,把大分子断链、开环,直至矿化为二氧化碳和水,常被用作生化前的预处理或末端深度处理单元。
这类工艺中,阳极材料直接决定氧化能力和运行成本。二氧化铅阳极(Ti/PbO₂)以钛为基体、表面电沉积 β-PbO₂ 活性层,兼具较高的析氧电位、较强的氧化能力和相对可控的成本,是工业废水处理中应用较多的一类不溶性阳极。
一、二氧化铅阳极的结构与性能特点
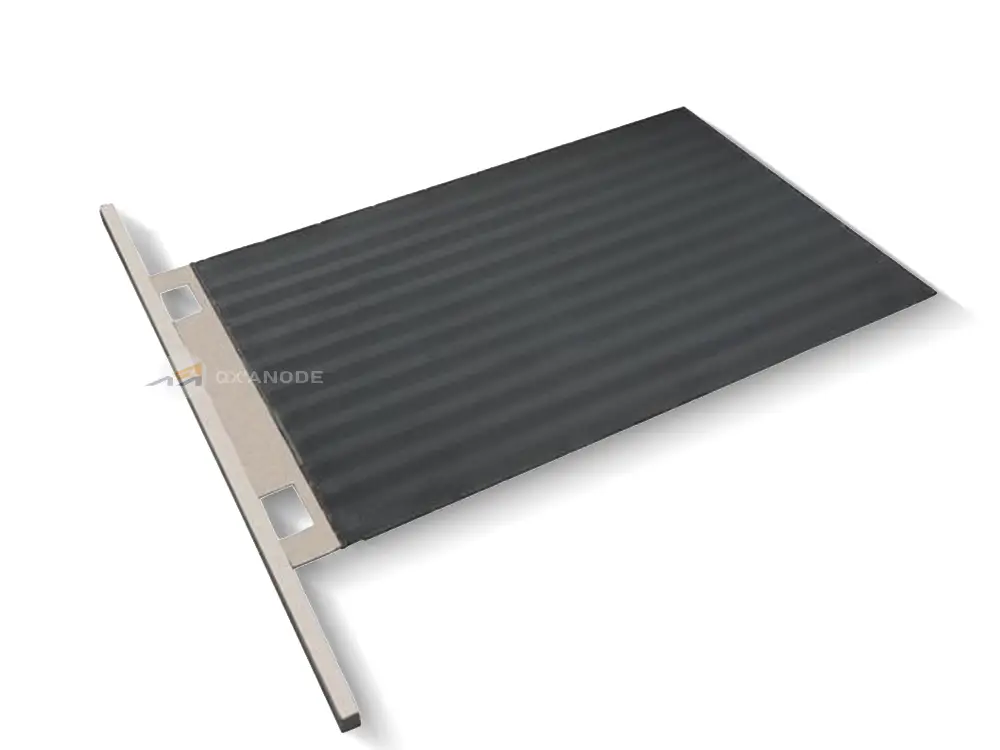
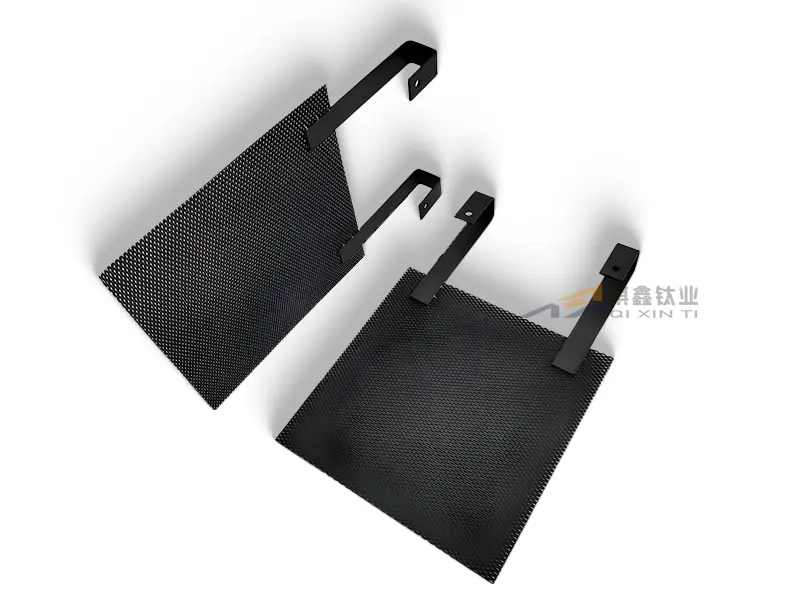
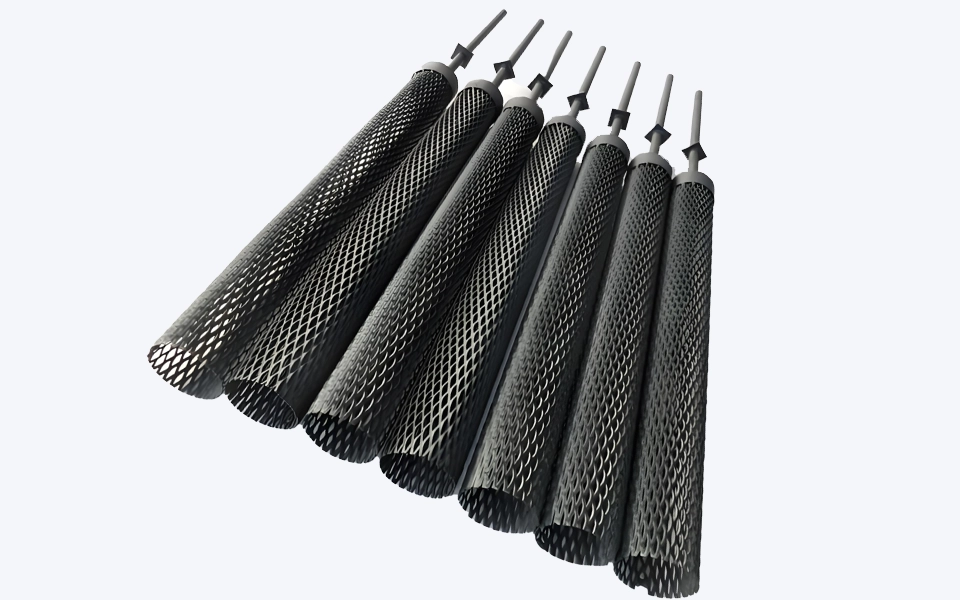
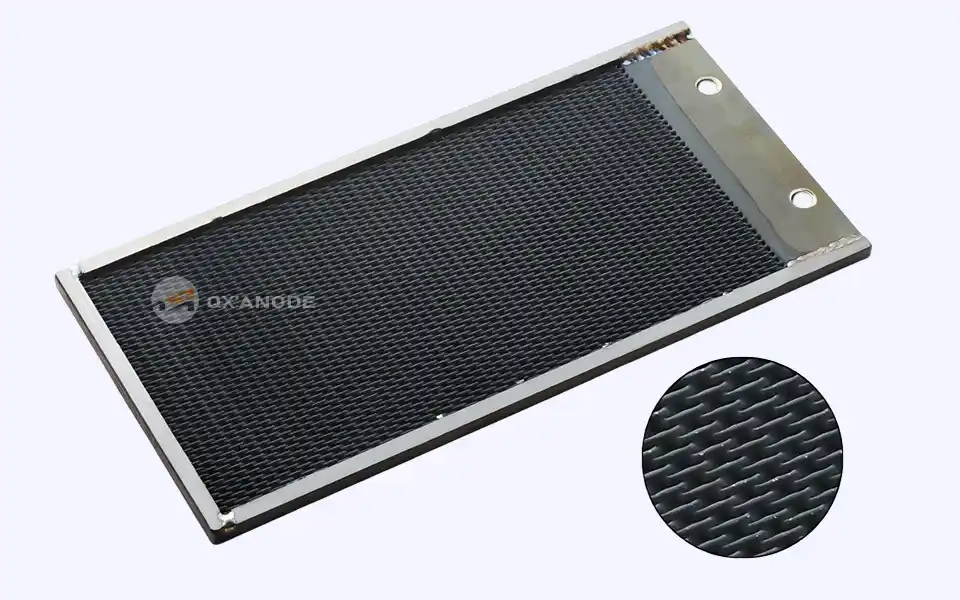
典型的钛基二氧化铅阳极由三层构成:钛基体(TA1/TA2)提供机械支撑与导电通道;中间层多为贵金属氧化物或锡锑氧化物,用于阻挡电解液侵蚀钛基体、抑制基体钝化;表层是电沉积形成的 α-PbO₂ 致密底层和 β-PbO₂ 催化层,其中 β 型晶型比表面积大、电催化活性高,是真正参与反应的功能层。产品结构细节可查看二氧化铅钛电极产品页。
用于废水处理时,它的几个特点比较关键:
- 析氧电位高。β-PbO₂ 的析氧电位通常在 1.8–2.0 V(vs. SHE)量级,明显高于钌铱涂层,电解过程中析氧副反应被抑制,更多电流用于有机物氧化。
- 氧化能力强。阳极表面可生成羟基自由基(·OH)等强氧化性物种,对酚类、染料、抗生素等难降解物质有较好的开环断链效果。
- 尺寸稳定、可通过较大电流。活性层不参与消耗性溶解,极间距和电极形状可长期保持,适合板式、网式大面积布置。
- 成本低于掺硼金刚石(BDD)电极。在相同处理目标下,更容易放大到工业级处理量。
不同涂层体系的电催化机理差异,可参考站内文章钛阳极的电催化活性。
二、降解机理:直接氧化与间接氧化
直接氧化指有机物分子吸附到阳极表面后,直接与电极发生电子交换而被氧化。这一过程不依赖外加药剂,对吸附性较强的芳香类化合物效果明显,但受电极有效面积限制。
间接氧化依靠电解过程中生成的强氧化性中间体,把氧化作用扩展到溶液本体:一是阳极表面水分子放电生成的羟基自由基,寿命极短但氧化电位高;二是废水中氯离子、硫酸根等在场时生成的活性氯、过硫酸盐等次级氧化剂,可延续氧化链条。间接氧化能弥补直接氧化“只在电极表面发生”的局限,是电催化氧化处理大水量废水的主要贡献路径。
需要提醒的是,废水中氯离子浓度较高时,阳极会优先析氯,生成氯代有机物和高氯酸盐等副产物。此类水质应控制电流密度并做出水监测,必要时先用低氯工艺段或稀释调节。
三、适合哪些工业废水
二氧化铅阳极适合处理“浓度中等、毒性或难降解、水量不大”的废水,典型场景包括:
- 印染与染料废水:去除色度和难降解染料中间体,提高后续可生化性。
- 含酚废水、焦化废水:酚类开环断链,降低生物毒性。
- 制药与化工中间体废水:处理抗生素、溶剂残留等生物抑制性物质。
- 垃圾渗滤液:作为膜处理浓水或生化尾水的深度氧化单元,降低 COD 与色度。
- 电镀与络合废水:破坏氰化物、EDTA 等络合剂,释放重金属离子便于后续沉淀。
- 造纸、农药、表面活性剂废水:对发色基团和难降解长链有机物进行断链处理。
若废水以高浓度悬浮物、油脂为主,应先做预处理,避免污染物在电极表面沉积造成局部电流集中和涂层损伤。
四、工程应用中的关键参数
下表为常见工程参考区间,实际取值需结合水质小试或中试确定,不同项目差异较大。
| 参数 | 常见参考范围 | 说明 |
|---|---|---|
| 电流密度 | 10–30 mA/cm² | 高浓度废水可提高到 40 mA/cm² 左右,过高会加速涂层损耗 |
| pH 值 | 3–9 | 弱酸至中性更有利于 β-PbO₂ 稳定,强碱工况寿命下降 |
| 温度 | 20–50 ℃ | 升温可提高反应速率,但会加快副反应与涂层老化 |
| 极间距 | 10–30 mm | 间距过小易结垢短路,过大则槽电压升高、电耗增加 |
| 电导率 | ≥2 mS/cm | 电导率偏低时需投加硫酸钠等支持电解质 |
| 反应时间 | 30–120 min | 按目标去除率与水量核算,宜用间歇小试确定 |
五、与其他阳极材料的对比
| 阳极类型 | 反应倾向 | 氧化能力 | 适用场景 |
|---|---|---|---|
| 钌铱涂层(Ru-Ir) | 析氯为主 | 较弱 | 电解制氯、次氯酸钠发生器、海水电解 |
| 铱钽涂层(Ir-Ta) | 析氧为主 | 中等 | 电镀、电解冶金、析氧工况长期运行 |
| 二氧化铅(PbO₂) | 高析氧电位 | 强 | 难降解有机废水、电催化氧化、电合成 |
| 掺硼金刚石(BDD) | 极宽电位窗口 | 最强 | 小水量高难度废水,成本高、面积受限 |
若工艺以析氯为目标,钌铱体系更合适,选型思路可参考如何选择钌铱钛阳极;若为析氧工况且追求长周期稳定,可对比铱钽涂层钛阳极。二氧化铅阳极的定位,是在“氧化能力”和“投资成本”之间取平衡。
六、使用与维护要点
二氧化铅阳极的失效,多数不是正常消耗,而是操作不当造成的涂层脱落或基体腐蚀。以下几点需要特别注意:
- 严禁反极运行。PbO₂ 在阴极还原条件下会被还原为硫酸铅或金属铅,导致涂层疏松脱落,整流器接线与极性保护必须可靠。
- 避免频繁断电停机。停机时电极表面可能发生局部还原,长时间停用宜保持电极湿润或施加阴极保护电流。
- 控制氟离子浓度。氟离子会腐蚀钛基体,一旦涂层有微孔便从缺陷处向基体扩展。
- 防止高浓度还原性物质冲击。如大量亚硫酸盐、硫化物集中进入,会造成瞬时反极式冲击。
- 定期检查与清洗。结垢可用稀酸短时清洗,避免机械刮擦;同时监测出水总铅,确认溶出在允许范围内。
更完整的安装与操作规范,可参考钛阳极使用注意事项;出现涂层起皮、槽压异常升高时,可对照钛阳极失效与涂层脱落排查原因。
七、选型建议
工业废水的水质波动大,二氧化铅阳极的选型不能只看价格,建议按以下顺序推进:
- 先做水质分析。明确 COD、色度、氯离子、氟离子、悬浮物和电导率,判断是否适合电催化氧化路线。
- 小试确定电流密度。用实际水样做间歇电解,测不同电流密度下的 COD 去除率和槽电压,再折算电极面积。
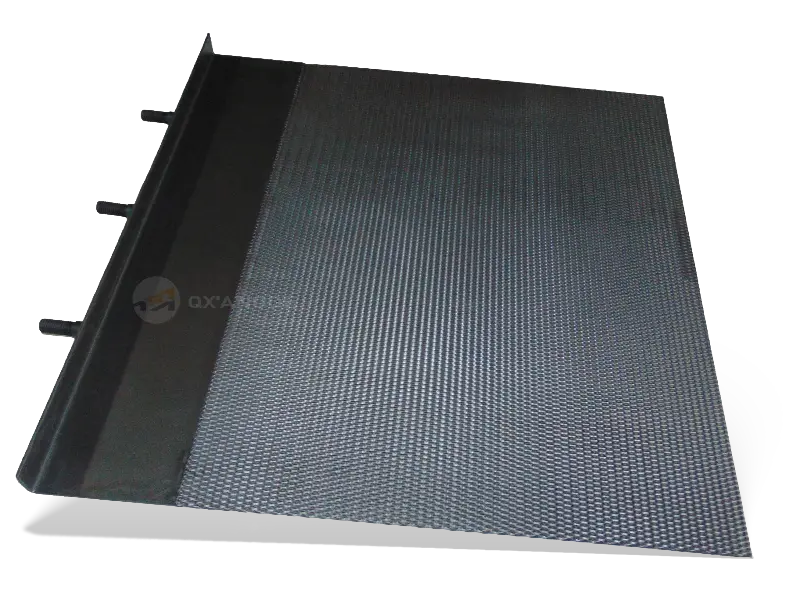
- 确定电极形态。板式适合槽体规整、极距稳定的场合;网式比表面积大,适合空间受限或需要提高传质的情况。
- 明确中间层与掺杂要求。中间层质量和掺杂工艺直接影响寿命,采购时应要求厂家说明结构与检测方式。
具体规格、基体尺寸与涂层方案,可在产品展示中查看,或直接联系我们提供水质参数,由技术人员协助核算电极面积与运行参数。
结语
二氧化铅阳极的价值,在于用相对可控的成本获得较高的析氧电位和强氧化能力,特别适合成分复杂、可生化性差的工业废水。它并非万能:高氯水质要防副产物,高悬浮物要先预处理,反极和断电必须严格避免。把水质摸清、把小试做足、把运行规范守住,这类阳极才能在废水处理系统里稳定服役。